

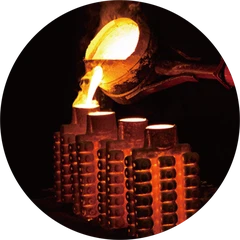
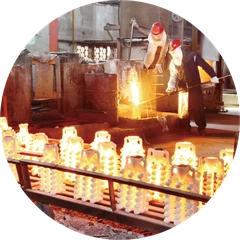

Coran busa yang hilang saat ini diproduksi melalui jalur produksi casting busa tunggal atau sederhana. Biasanya, 1-2 set (untuk cetakan) dari tabel getaran tiga dimensi, beberapa -10 kotak pasir khusus, kotak pasir terangkat atau kotak pasir yang sederhana dengan jalan roller (trek) diatur di pengecoran, dan sistem pasir kering dan diselesaikan dengan sandan pasir.
Prinsip tata letak jalur produksi casting busa yang hilang
Jalur produksi busa yang hilang umumnya dibagi menjadi dua area: area putih dan area hitam. Lingkungan kerja di area putih relatif baik, dan biasanya merupakan lokakarya yang terpisah. Area hitam juga merupakan lokakarya independen. Masalah tata letak dari jalur produksi casting busa yang hilang terutama untuk menguasai prinsip -prinsip berikut: tata letak peralatan sama kompaknya. Manfaatkan sepenuhnya lokasi spasial. Peralatan utama dan setiap peralatan tambahan harus meminimalkan jarak koneksi. Selain itu, tata letak peralatan dapat dipertimbangkan dalam kombinasi dengan saluran logistik dan masalah keamanan.
Proses produksi casting busa yang hilang adalah jalur produksi aliran besar yang terdiri dari beberapa set peralatan. Tata letak lini produksi yang wajar dapat menghemat sebagian dari biaya yang dihasilkan oleh hubungan antara peralatan dan peralatan, mengurangi limbah proyek yang tidak perlu, mempersingkat jarak saluran logistik lokakarya, meningkatkan efisiensi produksi, mengurangi biaya produksi, secara efektif memanfaatkan sumber daya, dan bahkan tata letak lini produksi yang sangat masuk akal kondusif untuk permainan penuh proses produksi. (Jarak area putih setelah cat mengering, bentuk bagian yang dicetak, jarak dari tungku frekuensi menengah area hitam ke garis tuang, dll.).
Masalah dan metode peningkatan yang dihadapi oleh teknologi pemrosesan coran busa yang hilang
Porositas akan muncul ketika tekanan udara lokal dalam casting busa yang hilang melebihi ketegangan logam. Tekanan udara yang tinggi dapat dengan mudah menyebabkan lebih atau kurang pori -pori bola pada logam kental. Porositas umumnya muncul di atau dekat dengan permukaan yang ditempa. Kisaran diameter dari ukuran jarum ke lubang dengan diameter 6,35mm atau lebih besar.
Porositas biasanya dibedakan dari cacat penyusutan karena permukaan halus tepi lubang. Penyebab cacat pori adalah kelembaban berlebihan pada lapisan, sedimen organik model atau perekat, ikatan permukaan yang buruk dari manik -manik model, dan gas dalam logam.
Logam residu atau biji besi adalah partikel logam bulat kecil yang tidak meleleh dan terperangkap dalam casting. Kacang besi biasanya bulat, kadang -kadang ditutupi dengan lapisan residu kimia karbon, dan biasanya terkait dengan cacat porositas.
Cacat kacang besi juga dapat diamati dalam proses casting tradisional. Kacang besi kental ketika logam memasuki cetakan, tetapi tidak dapat diikat kembali ke logam setelah cetakan diisi. Karena aliran logam selama pengisian, tepi depan logam yang mengalir juga dapat membentuk logam bola.
Kotak pasir yang kompleks dibagi menjadi jenis pelepasan bawah dan jenis pelepasan samping, yang umumnya vakum lima sisi dan jenis padatan internal vakum enam sisi, yang dapat mencapai medan tekanan udara yang efektif ketika casting dikemas dalam kotak pasir, sehingga casting kotak penuh cor terbentuk dengan baik, tanpa cacat, dan mudah membongkar pasir.
Untuk beberapa coran dengan bentuk sederhana dan persyaratan rendah untuk ketepatan medan tekanan udara selama penuang, kotak pasir sederhana dapat digunakan, yang umumnya merupakan jenis pembuangan, dibagi menjadi vakum tiga sisi, ruang hampa empat sisi, ruang hampa lima sisi dan jenis tetap eksternal lainnya, terutama dirancang sesuai dengan situasi aktual pelanggan.
Urutan penerimaan bahan casting kira-kira: coran baja-non-ferro-ferrous-carbon struktural baja-ganti baja karbon baja karbon dan baja karbon; Menurut persiapan terlebih dahulu, itu tidak akan menyebabkan uji proses dan siklus penyesuaian terlalu lama.
Ukuran casting terutama dipertimbangkan dalam kisaran aplikasi peralatan relatif. Semakin kompleks struktur casting, semakin dapat mencerminkan keuntungan dan manfaat ekonomi dari proses pengecoran busa yang hilang. Untuk situasi dengan bagian dinding bagian dalam yang sempit dan partisi dalam struktur, perlu untuk melakukan eksperimen terlebih dahulu sebelum menggunakan proses busa yang hilang sebelum berinvestasi dalam manufaktur.