



Apa investasi casting uap saringan?

Steam Y-Strainer adalah jenis saringan yang dirancang khusus untuk sistem uap. Dalam sistem uap, penting untuk menghilangkan puing, skala, kotoran, dan partikel lain yang berpotensi merusak peralatan atau mempengaruhi efisiensi sistem. Y-Strainer mendapatkan namanya dari bentuknya, yang menyerupai huruf "Y." Berikut adalah beberapa fitur utama dan fungsi uap Y-strainer:
Fungsi tegang:Fungsi utama dari-strainer adalah untuk menyaring partikel padat dari aliran uap, mencegahnya mencapai dan berpotensi merusak peralatan hilir seperti katup, regulator, atau komponen sensitif lainnya.
Desain Berbentuk Y:Desain berbentuk Y memungkinkan tegangan yang efisien dari aliran uap. Saringan biasanya memiliki layar yang dapat dilepas atau keranjang mesh yang menangkap partikel saat uap mengalir melaluinya.
Pemeliharaan Mudah:Y-Strainers dirancang untuk pemeliharaan yang mudah. Layar atau keranjang yang dapat dilepas dapat dikeluarkan, dibersihkan, dan diinstal ulang, memungkinkan pemeliharaan berkala untuk memastikan kinerja yang optimal.
Penurunan tekanan: Y-strainers dapat menyebabkan penurunan tekanan pada sistem uap, sehingga penting untuk mengukur saringan dengan tepat untuk meminimalkan efek ini sementara masih secara efektif menyaring partikel.
Kompatibilitas material:Steam Y-Strainers biasanya terbuat dari bahan yang dapat menahan suhu tinggi dan tekanan yang biasa ditemukan dalam sistem uap, seperti baja karbon, baja tahan karat, atau paduan tahan panas lainnya.
Instalasi:Y-strainer dipasang dalam sistem perpipaan uap di hulu peralatan sensitif untuk melindunginya dari puing-puing. Orientasi instalasi yang tepat (biasanya dengan layar menunjuk ke bawah) sangat penting untuk tegang yang efektif.
Secara keseluruhan, uap Y-strainer adalah komponen vital dalam sistem uap untuk memastikan umur panjang dan operasi peralatan yang efisien dengan menghilangkan kontaminan dan melindungi komponen hilir dari kerusakan.

01 Nama Bagian
Investasi Casting Steam Y Saringan

02 Aplikasi
Periksa katup

03 Bahan
Baja tahan karat

04 Proses
Casting investasi
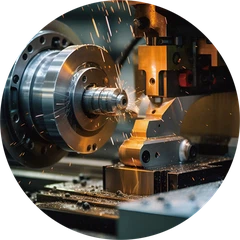
& Pemesinan

05 Metode Casting
Casting Gravitasi Termal

06 permukaan selesai
Sebagai gips mentah
(Tembakan peledakan)
Bagian Aplikasi

Coran bagian -bagian katup merujuk pada komponen logam yang diproduksi melalui proses casting untuk digunakan dalam berbagai jenis katup, seperti yang ditemukan dalam sistem pipa, industri, dan mekanik.
Valve mengklarifikasi
Bagian Casting Investasi Khas yang kami hasilkan meliputi:
1, periksa katup
2, katup kupu -kupu
3, katup bola
4, katup gerbang
5, katup kontrol
6, Globe Valve
7, Plug Valve
Sistem Hubungkan
Bagian Casting Investasi Khas yang kami hasilkan meliputi:
1, Raised Face Flange (RFF)
2, flensa wajah datar
3, sambungan tipe cincin
4, Flange Joint
5, braket baja karbon katup pneumatik
6, katup bola menghubungkan poros
Sistem Tubuh Katup
Bagian Casting Investasi Khas yang kami hasilkan meliputi:
1, bodi katup cor
2, Cast Valve Disc
3, bonnet katup cor
4, cast valve flange
5, katup tri klem
6, perlengkapan berulir ke tri clamp


Proses produksi memperkenalkan
1. Build Tooling
Desain dan membangun die logam akibat aluminium
2. Injeksi lilin
Menyuntikkan lilin meleleh di bawah tekanan tinggi ke dalam rongga untuk mendapatkan pola yang mereplikasi geometri bagian yang sudah jadi
3. Unit Pola Lilin
Pola lilin dirakit menjadi pelari dan menjadi pohon jadi yang siap dicelupkan.
4. Lapisan bubur
Perakitan kemudian dicelupkan ke dalam bubur keramik bermutu tinggi untuk membangun cangkang keramik di sekitar pohon lilin.
5. Keram keramik membangun & mengeringkan cangkang
Setelah lapisan bubur selesai, partikel pasir dijatuhkan ke permukaan rakitan pohon basah. Ini membantu menebal dan memperkuat lapisan lapisan pada permukaan perakitan lilin, ulangi 5-6 kali.
6. De-waxing
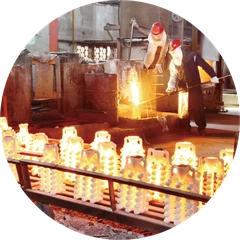
Kirim cangkang ke dalam oven yang dipanaskan sebelumnya dan kemudian lilin di dalam cangkang yang baru dibangun sekarang dilepas. Dewaxing dilakukan dengan menggunakan autoclave dewaxing uap atau flash fire furnace.

7. Peleburan & tuang & pendinginan
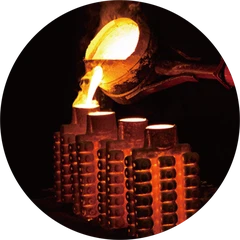
Sekarang logam cair yang diinginkan dituangkan ke dalam rongga cetakan kosong yang sudah dipanaskan sebelumnya, cetakan kemudian duduk untuk memungkinkan logam cair mendingin dan memadat yang kemudian menjadi casting akhir.
8. Penghapusan Shell
Bahan shell kemudian dilepas melalui proses KO hammer, getaran, dan baja grit blasting
9. Batas
Bagian yang sudah jadi kemudian dipotong bebas dari sistem gating dan runner.
10. Gerbang Tuang Penggilingan
Insin yang tersisa setelah proses penggergajian, digiling dari casting.
11. Inspeksi akhir
Setelah operasi finishing selesai, bagian-bagian diperiksa untuk cacat permukaan dan sub-permukaan.
12. Kemasan & Pengiriman
Untuk pengiriman luar negeri, kami kemasan dengan palet kayu standar dengan ukuran terbatas 1200*800mm

Proses pegangan RFQ
 Dapatkan kontak
Anda dapat menemukan info kontak kami untuk komunikasi lebih lanjut di kolom "Hubungi Kami".
 Kirim gambar
Format gambar 2 & 3D dapat berupa pdf, langkah, dwg, dxf dan segera, dapat dikirim melalui email. WeChat, WhatsApp, tautan.
 Dapatkan kutipan
Setelah jelas permintaan pelanggan, kami dapat mengirimkan kutipan dengan format PDF untuk dokumentasi.

 Tandatangani NDA
Untuk persyaratan untuk kerahasiaan gambar, kami dapat menandatangani NDA sebelum Anda mengirim gambar.
 Menyelesaikan studi kelayakan
Studi kelayakan menggambar adalah titik penting untuk memastikan bagian dapat sepenuhnya memenuhi spesifikasi gambar, yang termasuk material, dimensi, perlakuan permukaan, dan permintaan pengujian.
Pengiriman dan waktu tunggu

1
Port Pengiriman Pengiriman
Pelabuhan pengiriman terdekat adalah Ningbo Port, pelabuhan Ningbo-Zhoushan adalah pelabuhan tersibuk di dunia dalam hal tonase kargo. Ini menangani 1,32 miliar ton kargo pada tahun lalu.

2
Solusi pengemasan
Biasanya kami menggunakan palet standar Eropa untuk pasar luar negeri, dan juga memasukkan kantong anti-rust untuk bagian baja karbon untuk perlindungan karat.

3
Metode pengiriman yang tersedia
Kami dapat mendukung berbagai metode pengiriman, termasuk pengiriman laut, pengiriman udara, pengiriman kereta api, dan DHL, FedEx, TNT, UPS dan sebagainya.

4
Sampel waktu leadtime
Untuk bagian pemesinan CNC, waktu tunggu adalah tentang 5-10 hari.
Untuk bagian casting dan pemesinan, ini tentang 25-30 hari.
Untuk casting dan pemesinan dan bagian perawatan permukaan, tentang 30-40 hari.
Tag populer: Investasi Casting Cross Tee, China Investment Casting Cross Tee Produsen, Pemasok, Pabrik


