



Berapa bos sensor oksigen casting 1.4837?

Bos sensor oksigen biasanya mengacu pada proses menciptakan titik pemasangan atau perumahan untuk sensor oksigen dalam sistem pembuangan atau aplikasi lainnya.
Bos sensor oksigen adalah lubang berulir atau pas yang dilas ke pipa knalpot atau komponen lain di mana sensor oksigen dapat dipasang. Bos ini menyediakan lokasi yang aman dan disegel untuk dipasang sensor, memungkinkannya untuk secara akurat mengukur kandungan oksigen dalam gas buang.
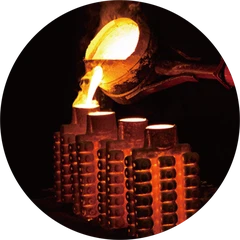
Proses casting melibatkan pembuatan bos dengan melelehkan logam dan menuangkannya ke dalam cetakan yang dirancang untuk menciptakan bentuk dan ukuran spesifik yang diperlukan agar sensor oksigen dipasang. Setelah logam dipadatkan dan didinginkan, bos kemudian biasanya dilas ke pipa knalpot atau komponen di mana sensor akan berada.
Meng-casting bos sensor oksigen secara akurat sangat penting untuk berfungsinya sensor oksigen yang tepat, karena memastikan koneksi yang aman dan bebas bocor yang memungkinkan sensor untuk memberikan pembacaan akurat dari kadar oksigen dalam gas buang.

01 Nama Bagian
Bos Sensor Oksigen

02 Aplikasi
Industri Otomotif

03 Bahan
Baja tahan karat

04 Proses
Casting investasi
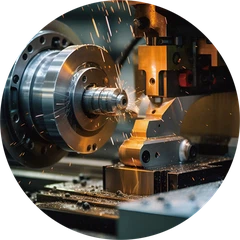
& Pemesinan

05 Metode Casting
Casting Gravitasi Termal

06 permukaan selesai
Sebagai gips mentah
(Tembakan peledakan)
Bagian Aplikasi-Auto Industri

Coran investasi untuk aplikasi otomotif membutuhkan struktur yang rumit, presisi tinggi, dan kinerja yang andal. Layanan kami fokus pada suku cadang casting investasi kompleks tinggi. Kami menawarkan solusi manufaktur suku cadang yang andal dan serbaguna untuk OEM otomotif global.
Sistem mesin
Bagian Casting Investasi Khas yang kami hasilkan meliputi:
1: Perumahan ERG
2: Bos Sensor EGR
3: Braket Rel Bahan Bakar
4: Cone inlet/outlet knalpot
5: Kursi Injeksi Bahan Bakar
Sistem transmisi
Bagian Casting Investasi Khas yang kami hasilkan meliputi:
1: Blok keseimbangan rem
2: Lengan shift
3: Berat keseimbangan
4: Batang penghubung
5: Bantal Blok
Sistem Chassis
Bagian Casting Investasi Khas yang kami hasilkan meliputi:
1: Perumahan bantalan persegi
2: Knuckles kemudi
3% 3a Dasi Batang
4: Penutup motor starter
5: Kaliper rem


Proses produksi memperkenalkan
1. Build Tooling
Desain dan membangun die logam akibat aluminium
2. Injeksi lilin
Menyuntikkan lilin meleleh di bawah tekanan tinggi ke dalam rongga untuk mendapatkan pola yang mereplikasi geometri bagian yang sudah jadi
3. Unit Pola Lilin
Pola lilin dirakit menjadi pelari dan menjadi pohon jadi yang siap dicelupkan.
4. Lapisan bubur
Perakitan kemudian dicelupkan ke dalam bubur keramik bermutu tinggi untuk membangun cangkang keramik di sekitar pohon lilin.
5. Keram keramik membangun & mengeringkan cangkang
Setelah lapisan bubur selesai, partikel pasir dijatuhkan ke permukaan rakitan pohon basah. Ini membantu menebal dan memperkuat lapisan lapisan pada permukaan perakitan lilin, ulangi 5-6 kali.
6. De-waxing
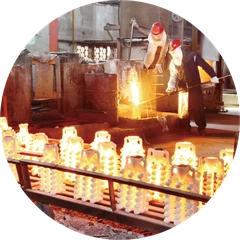
Kirim cangkang ke dalam oven yang dipanaskan sebelumnya dan kemudian lilin di dalam cangkang yang baru dibangun sekarang dilepas. Dewaxing dilakukan dengan menggunakan autoclave dewaxing uap atau flash fire furnace.

7. Peleburan & tuang & pendinginan
Sekarang logam cair yang diinginkan dituangkan ke dalam rongga cetakan kosong yang sudah dipanaskan sebelumnya, cetakan kemudian duduk untuk memungkinkan logam cair mendingin dan memadat yang kemudian menjadi casting akhir.
8. Penghapusan Shell
Bahan shell kemudian dilepas melalui proses KO hammer, getaran, dan baja grit blasting
9. Batas
Bagian yang sudah jadi kemudian dipotong bebas dari sistem gating dan runner.
10. Gerbang Tuang Penggilingan
Insin yang tersisa setelah proses penggergajian, digiling dari casting.
11. Inspeksi akhir
Setelah operasi finishing selesai, bagian-bagian diperiksa untuk cacat permukaan dan sub-permukaan.
12. Kemasan & Pengiriman
Untuk pengiriman luar negeri, kami kemasan dengan palet kayu standar dengan ukuran terbatas 1200*800mm

Proses pegangan RFQ
 Dapatkan kontak
Anda dapat menemukan info kontak kami untuk komunikasi lebih lanjut di kolom "Hubungi Kami".
 Kirim gambar
Format gambar 2 & 3D dapat berupa pdf, langkah, dwg, dxf dan segera, dapat dikirim melalui email. WeChat, WhatsApp, tautan.
 Dapatkan kutipan
Setelah jelas permintaan pelanggan, kami dapat mengirimkan kutipan dengan format PDF untuk dokumentasi.

 Tandatangani NDA
Untuk persyaratan untuk kerahasiaan gambar, kami dapat menandatangani NDA sebelum Anda mengirim gambar.
 Menyelesaikan studi kelayakan
Studi kelayakan menggambar adalah titik penting untuk memastikan bagian dapat sepenuhnya memenuhi spesifikasi gambar, yang termasuk material, dimensi, perlakuan permukaan, dan permintaan pengujian.
Pengiriman dan waktu tunggu

1
Port Pengiriman Pengiriman
Pelabuhan pengiriman terdekat adalah Ningbo Port, pelabuhan Ningbo-Zhoushan adalah pelabuhan tersibuk di dunia dalam hal tonase kargo. Ini menangani 1,32 miliar ton kargo pada tahun lalu.

2
Solusi pengemasan
Biasanya kami menggunakan palet standar Eropa untuk pasar luar negeri, dan juga memasukkan kantong anti-rust untuk bagian baja karbon untuk perlindungan karat.

3
Metode pengiriman yang tersedia
Kami dapat mendukung berbagai metode pengiriman, termasuk pengiriman laut, pengiriman udara, pengiriman kereta api, dan DHL, FedEx, TNT, UPS dan sebagainya.

4
Sampel waktu leadtime
Untuk bagian pemesinan CNC, waktu tunggu adalah tentang 5-10 hari.
Untuk bagian casting dan pemesinan, ini tentang 25-30 hari.
Untuk casting dan pemesinan dan bagian perawatan permukaan, tentang 30-40 hari.
Tag populer: 1.4837 Bos Sensor Casting Bahan Bos Sensor, China 1.4837 Bahan Casting Oxygen Sensor Boss Produsen, Pemasok, Pabrik


