


Sebagai penyedia Pengecoran Kinerja Presisi, saya sering ditanya bagaimana kami memastikan keakuratan produk kami. Ini pertanyaan yang wajar, mengingat standar tinggi dan toleransi ketat di berbagai industri yang mengandalkan coran tersebut. Jadi, mari selami metode dan strategi yang kami gunakan untuk menjamin Pengecoran Kinerja Presisi kami seakurat mungkin.
Tahap Desain dan Rekayasa
Langkah pertama dalam memastikan presisi sebenarnya dimulai jauh sebelum proses pengecoran dimulai. Saat ini sedang dalam tahap desain dan rekayasa. Kami menggunakan perangkat lunak pemodelan 3D canggih untuk membuat model virtual coran yang terperinci. Hal ini memungkinkan kami memvisualisasikan setiap aspek, mengidentifikasi potensi masalah, dan melakukan penyesuaian sejak dini. Misalnya, jika ada area yang cenderung mengalami konsentrasi tegangan atau jika desain mungkin menyebabkan cacat pengecoran seperti penyusutan atau porositas, kita dapat mengatasinya langsung dalam model digital.
Kami juga bekerja sama dengan klien kami selama fase ini. Masukan mereka sangat berharga karena mereka mengetahui persyaratan spesifik aplikasi mereka. Entah itu aPengecoran Logam Presisiuntuk industri dirgantara atau aPengecoran Tuas Pemindah Gigi 42CrMountuk penggunaan otomotif, kami memastikan desainnya memenuhi semua kebutuhan kinerja dan dimensinya.
Pemilihan Bahan
Memilih bahan yang tepat sangat penting untuk pengecoran yang presisi. Bahan yang berbeda memiliki sifat yang berbeda, seperti laju ekspansi termal, kekuatan, dan kekerasan. Sifat-sifat ini secara signifikan dapat mempengaruhi dimensi akhir pengecoran. Misalnya, material dengan laju ekspansi termal yang tinggi mungkin akan menyusut lebih banyak selama proses pendinginan, sehingga dapat menyebabkan ketidakakuratan dimensi jika tidak diperhitungkan.


Kami memiliki tim ahli material yang menganalisis persyaratan setiap pengecoran dan memilih material yang paling sesuai. Kami mendapatkan bahan-bahan kami dari pemasok terpercaya dan melakukan pemeriksaan kualitas yang ketat untuk memastikan bahwa bahan-bahan tersebut memenuhi standar kami. Dengan cara ini, kami meminimalkan risiko yang terkait dengan masalah terkait material dan meningkatkan presisi pengecoran secara keseluruhan.
Pembuatan Pola
Pola ini pada dasarnya adalah replika dari pengecoran akhir dan digunakan untuk membuat cetakan. Keakuratan pola secara langsung berdampak pada ketepatan pengecoran. Kami menggunakan teknik pemesinan tercanggih untuk menghasilkan pola dengan toleransi yang sangat ketat. Pemesinan Komputer - Numerik - Kontrol (CNC) adalah salah satu metode pilihan kami karena memungkinkan presisi dan pengulangan yang tinggi.
Selama proses pembuatan pola, kami juga mempertimbangkan faktor-faktor seperti sudut rancangan. Sudut draft diperlukan agar pola dapat dengan mudah dikeluarkan dari cetakan tanpa merusaknya. Jika sudut tarikan salah, hal ini dapat menyebabkan cetakan pecah selama pelepasan pola atau menyebabkan cacat permukaan pada cetakan, yang keduanya dapat mempengaruhi presisinya.
Proses Pencetakan
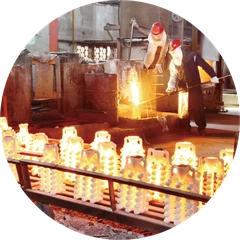
Proses pencetakan merupakan langkah penting dalam mencapai presisi. Kami menggunakan teknik pencetakan yang berbeda tergantung pada kebutuhan spesifik pengecoran. Pengecoran investasi, misalnya, adalah pilihan populer untuk suku cadang berpresisi tinggi. Ini melibatkan pembuatan pola lilin, melapisinya dengan cangkang keramik, dan kemudian melelehkan lilin untuk meninggalkan rongga bagi logam cair.
Dalam proses pengecoran investasi, kami sangat memperhatikan ketebalan dan keseragaman cangkang keramik. Cangkang yang tidak seragam dapat menyebabkan perpindahan panas yang tidak merata selama proses pengecoran sehingga menyebabkan variasi dimensi. Kami juga mengontrol suhu dan atmosfer selama pengeringan dan pembakaran cangkang untuk memastikan integritasnya.
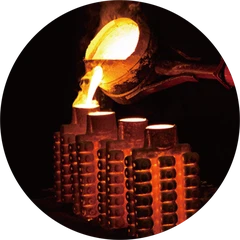
Aspek penting lainnya adalah penuangan logam cair. Kami menggunakan sistem penuangan yang presisi untuk memastikan logam mengisi rongga cetakan secara merata dan tanpa turbulensi. Penuangan turbulen dapat menyebabkan terperangkapnya udara, yang dapat mengakibatkan porositas dan cacat lain yang mengganggu ketepatan pengecoran.
Kontrol Kualitas Selama Pengecoran
Kami memiliki sistem kontrol kualitas yang komprehensif selama proses pengecoran. Metode pengujian non - destruktif (NDT) digunakan untuk mendeteksi adanya cacat internal pada coran. Misalnya, pengujian ultrasonik dapat digunakan untuk mendeteksi cacat seperti retakan atau porositas jauh di dalam logam.
Kami juga menggunakan alat inspeksi dimensi, seperti mesin pengukur koordinat (CMM), untuk memeriksa dimensi sebenarnya dari coran terhadap spesifikasi desain. CMM dapat mengukur ukuran, bentuk, dan posisi fitur pada casting dengan akurasi tinggi. Jika ada penyimpangan yang terdeteksi, kami segera mengambil tindakan untuk memperbaikinya. Hal ini mungkin melibatkan penyesuaian parameter proses, seperti suhu penuangan atau laju pendinginan, atau membuat modifikasi pada pola atau cetakan.
Pemrosesan Pasca - Casting
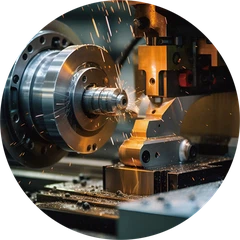
Setelah pengecoran selesai, proses pasca pengecoran sering kali diperlukan untuk mencapai presisi akhir. Ini dapat mencakup permesinan, perlakuan panas, dan penyelesaian permukaan. Operasi pemesinan, seperti pembubutan, penggilingan, dan penggilingan, dapat digunakan untuk lebih menyempurnakan dimensi pengecoran dan menyempurnakan permukaan akhir.
Perlakuan panas digunakan untuk mengubah sifat mekanik coran, seperti kekerasan dan kekuatannya. Namun, hal ini juga dapat menyebabkan beberapa perubahan dimensi. Kami mengontrol proses perlakuan panas dengan hati-hati untuk meminimalkan perubahan ini dan memastikan bahwa dimensi akhir pengecoran berada dalam toleransi yang ditentukan.
Penyelesaian permukaan penting tidak hanya untuk penampilan pengecoran tetapi juga fungsinya. Permukaan akhir yang halus dapat mengurangi gesekan dan keausan, yang khususnya penting dalam aplikasi sepertiPerangkat Keras Pintu Stainless Steel. Kami menggunakan berbagai teknik finishing permukaan, seperti pemolesan dan pelapisan, untuk mencapai kualitas permukaan yang diinginkan.
Pelatihan Karyawan dan Pengembangan Keterampilan
Karyawan kami adalah jantung dari operasi pengecoran presisi kami. Kami berinvestasi besar dalam pelatihan dan pengembangan keterampilan mereka untuk memastikan bahwa mereka memiliki pengetahuan dan keahlian untuk menghasilkan pengecoran dengan presisi tinggi. Sesi pelatihan reguler mencakup topik-topik seperti teknologi pengecoran baru, metode pengendalian kualitas, dan prosedur keselamatan.
Kami juga mendorong karyawan kami untuk berbagi pengalaman dan ide-ide mereka untuk perbaikan. Pendekatan kolaboratif ini membantu kami untuk terus menyempurnakan proses dan meningkatkan presisi pengecoran kami.
Perbaikan Berkelanjutan
Kami percaya pada peningkatan berkelanjutan sebagai strategi utama untuk memastikan ketepatan Pengecoran Kinerja Presisi kami. Kami secara berkala meninjau proses kami, menganalisis data dari pemeriksaan kendali mutu, dan mencari cara untuk mengoptimalkan operasi kami. Hal ini mungkin melibatkan peningkatan peralatan, penerapan teknologi baru, atau penyederhanaan alur kerja.
Dengan terus meningkatkan proses, kami tidak hanya dapat meningkatkan presisi pengecoran tetapi juga meningkatkan efisiensi dan mengurangi biaya. Hal ini memungkinkan kami untuk menawarkan produk berkualitas tinggi kepada klien kami dengan harga bersaing.
Kesimpulan
Memastikan keakuratan Pengecoran Kinerja Presisi adalah proses multi-segi yang melibatkan perencanaan yang cermat, bahan berkualitas tinggi, teknik manufaktur canggih, dan kontrol kualitas yang ketat. Dari tahap desain awal hingga pemrosesan akhir pasca pengecoran, setiap langkah sangat penting dalam mencapai akurasi yang diinginkan.
Jika Anda mencari pengecoran presisi tinggi, baik untuk ruang angkasa, otomotif, atau industri lainnya, kami ingin mengobrol dengan Anda. Tim ahli kami siap bekerja sama dengan Anda untuk memahami kebutuhan Anda dan memberi Anda pengecoran presisi terbaik di kelasnya. Jangan ragu untuk menghubungi dan memulai diskusi pengadaan dengan kami.
Referensi
- Komite Buku Pegangan ASM. (2008). Buku Pegangan ASM, Volume 15: Casting. ASM Internasional.
- Campbell, J. (2003). casting. Butterworth - Heinemann.
- Kalpakjian, S., & Schmid, SR (2013). Teknik dan Teknologi Manufaktur. Pearson.